تؤدي عيوب الجودة أثناء عملية طلاء البولي إيثيلين (PE) بالبثق مباشرةً إلى ارتفاع معدلات الهدر، ومخاطر فشل التغليف، وزيادة تكاليف الإنتاج للمصنّعين. ويمكن أن تتسبب مشاكل شائعة مثل ضعف الالتصاق، والثقوب الدقيقة، وعدم انتظام السماكة، وتلوث السطح في إتلاف المنتجات النهائية مثل الأكواب الورقية، وحاويات الطعام، وأغلفة المنتجات الطبية.
يساعد فهم الأسباب الجذرية لهذه العيوب - وكيفية الوقاية منها - المصنّعين على تقليل الهدر، والحفاظ على أداء حاجز متسق، وتقديم عبوات آمنة غذائيًا وموثوقة . يشرح هذا الدليل بالتفصيل أكثر مشاكل الجودة شيوعًا في إنتاج الورق المطلي بالبولي إيثيلين ، وأسبابها الكامنة، واستراتيجيات التخفيف المُثبتة.
الوجبات السريعة الرئيسية
- تعمل معالجة كورونا على رفع طاقة سطح الورق لضمان التصاق قوي بالبولي إيثيلين ومنع الانفصال أثناء التحويل.
- تؤدي الثقوب الدقيقة في طبقة الطلاء إلى تدمير أداء حاجز الرطوبة والشحوم، ويتم اكتشافها من خلال اختبار اختراق الصبغة أثناء مراقبة الجودة.
- يضمن ضبط فجوة القالب بدقة والتحكم المستقر في سرعة الخط سماكة طلاء موحدة عبر عرض الشبكة بالكامل.
- يؤدي تشكيل حافة العنق وحافة الخرز إلى زيادة نفايات تشذيب الحواف، ويمكن تقليل ذلك عن طريق تحسين مسافة القالب وتركيبة الراتنج.
- تساهم أنظمة التحكم في الشحنات الساكنة وبيئات الإنتاج النظيفة في منع تلوث الغبار والعيوب السطحية على الشبكة المطلية.
ضعف الالتصاق ومشاكل الانفصال
يُعد ضعف الالتصاق بين طبقة البولي إيثيلين والورق الأساسي أحد أكثر عيوب الطلاء خطورة، مما يتسبب في انفصال الطبقات أثناء القطع بالقالب أو الطي أو الاستخدام النهائي.
الأسباب الجذرية
- علاج كورونا غير كافٍ: انخفاض الطاقة السطحية للورق الأساسي يمنع البولي إيثيلين المنصهر من التبلل والالتصاق بسطح الألياف.
- درجة حرارة بثق منخفضةالراتنج البارد غير المذاب بشكل كافٍ لا يتدفق بالتساوي ولا يشكل رابطة ميكانيكية قوية مع الورق.
- تلوث السطح: الغبار، أو عوامل الفصل، أو بقايا الألياف الموجودة على شبكة الورق تخلق طبقات حدودية ضعيفة بين الطلاء والركيزة.
علاج كورونا: الحل القياسي
تُعدّ معالجة التفريغ الإكليلي الطريقة القياسية في الصناعة لتحسين الالتصاق. فهي ترفع طاقة سطح الورق من حوالي 30 داين/سم² إلى مستوى مستهدف يضمن ربطًا دائمًا لراتنج البولي إيثيلين المنصهر.
| تطبيق | الحد الأدنى المطلوب لمستوى داين | نطاق العمل الأمثل |
|---|---|---|
| قوة التصاق طلاء البولي إيثيلين القياسية | 38 داين/سم | 38 – 40 داين/سم |
| طباعة فلكسوغرافية عالية الجودة | 40 داين/سم | 42 – 44 داين/سم |
| معيار عملية الطباعة الفلكسوغرافية ISO 2835 | 38 داين/سم | 38 – 42 داين/سم |
تحافظ محطات الكورونا المعايرة بشكل صحيح والمثبتة مباشرة قبل قالب الطلاء على طاقة سطحية متسقة، مما يضمن قوة تقشير موثوقة ويمنع التقشر أثناء التحويل في المراحل اللاحقة.
الثقوب الدقيقة وفشل الحاجز في الورق المطلي بالبولي إيثيلين
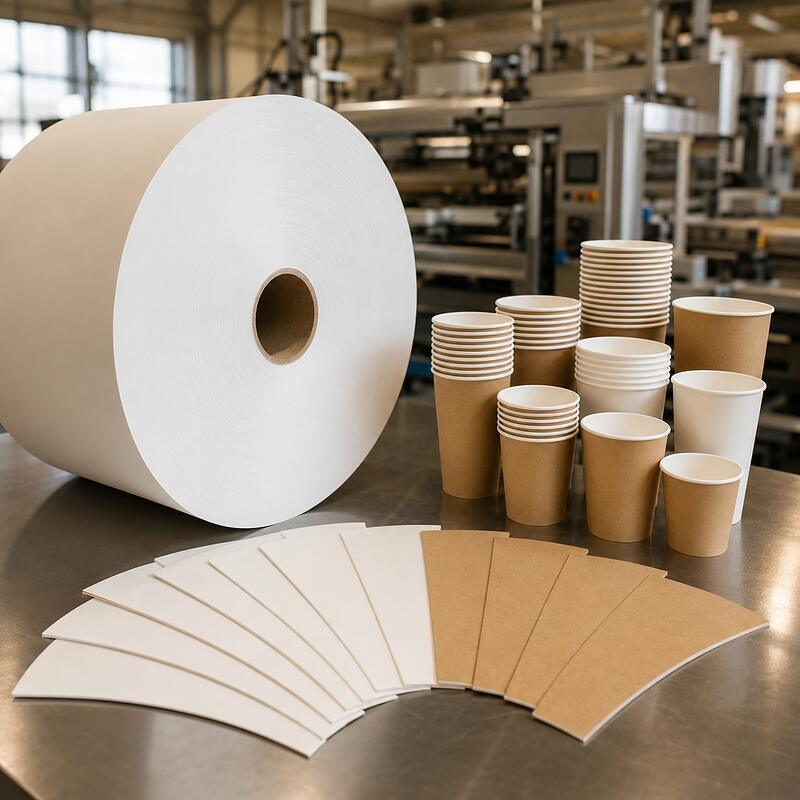
تعتبر الثقوب الصغيرة في طبقة البولي إيثيلين عيبًا خفيًا ولكنه عالي الخطورة، لأنها تكسر طبقة الحاجز المستمرة وتسمح للسائل أو الشحوم بالتسرب إلى الورق الأساسي.
تأثير عيوب الثقوب الدقيقة
- بالنسبة لتغليف المواد الغذائية: تتسرب السوائل والشحوم من خلال العبوة الخارجية، مما يؤدي إلى تلطيخها وتقصير مدة صلاحية المنتج.
- بالنسبة للأكواب الورقية: تتسرب المشروبات الساخنة من خلالها، مما يؤدي إلى تليين الورق المقوى والتسبب في تلفه الهيكلي.
- بالنسبة للتغليف الطبي: يؤدي فقدان سلامة الحاجز المعقم إلى المساس بسلامة المنتج.
الأسباب الجذرية
- تنفجر فقاعات الهواء المحتبسة في الراتنج المبثوق وتترك فجوات صغيرة في الطلاء.
- وزن الطلاء غير كافٍ: لا تستطيع طبقات الراتنج الرقيقة تغطية قمم وقيعان أسطح ألياف الورق بشكل كامل.
- تتغلغل النتوءات الليفية أو الملوثات السطحية عبر طبقة الطلاء الرطبة أثناء تصلبها.
الكشف والوقاية
تستخدم فرق مراقبة الجودة اختبار اختراق الصبغة لتحديد الثقوب الدقيقة المخفية: يتم وضع محلول اختبار ملون على السطح المطلي، وتشير البقع الداكنة الملطخة على الجانب الخلفي إلى مواقع العيوب.
تشمل تدابير الوقاية ما يلي:
- تحسين درجة حرارة انصهار الراتنج وضغط القالب للتخلص من انحباس الهواء
- ضمان أن يكون الحد الأدنى لوزن الطلاء كافياً لتغطية خشونة الألياف بالكامل
- باستخدام ورق خام نظيف ومنقى جيدًا ذي سطح أملس
تفاوت سماكة الطلاء ومشاكل جودة الحواف
يؤدي طلاء البولي إيثيلين غير المتجانس إلى أداء حاجز غير متسق عبر الشبكة، وتؤدي العيوب الخاصة بالحواف إلى توليد نفايات إنتاجية كبيرة.
تباين سمك الشبكة العرضية
يؤدي عدم انتظام سمك الطلاء عبر عرض الصفيحة إلى نقاط ضعف في المناطق الرقيقة وتكلفة مواد زائدة في المناطق السميكة.
| فئة السبب الجذري | أمثلة محددة في طلاء البثق |
|---|---|
| عدم انتظام تدفق القالب | إعدادات فجوة الرقاقة غير المتساوية، أو تراكم الكربون داخل الرقاقة، أو قنوات التدفق الداخلية غير المتساوية |
| عدم انتظام التبريد | عدم انتظام درجة حرارة لفائف التبريد، أو انحناء اللفائف، أو عدم انتظام التبريد عبر الشبكة |
| خطأ في القياس | أجهزة قياس السماكة غير المحاذية أو أنظمة التحكم سيئة المعايرة |
خطوات التصحيح :
- اضبط وسوّي فجوة القالب بشكل متساوٍ عند بدء تشغيل الخط
- اضبط مناطق تسخين حافة القالب لتتناسب مع وزن الطلاء المستهدف عبر الشبكة
- قم بمعايرة مقاييس السماكة عبر الإنترنت بانتظام للحصول على تحكم دقيق في التغذية الراجعة
تشكيل خرزة العنق والحافة
يُعدّ انكماش العنق ظاهرة طبيعية تتمثل في انكماش شبكة الراتنج المنصهر عند خروجها من القالب، نتيجةً للتوتر السطحي. وينتج عن هذه الظاهرة حواف سميكة وبارزة يجب قصّها والتخلص منها، مما يزيد من هدر المواد.
| السبب الأساسي | استراتيجيات التخفيف |
|---|---|
| التوتر السطحي للراتنج المنصهر يسحب الحواف إلى الداخل | تقليل المسافة بين الرقاقة والركيزة لتقليل وقت السحب |
| عدم تطابق السرعة بين المادة المبثوقة والشبكة المتحركة | تحسين سرعة الخط ونسبة السحب |
| تؤدي لزوجة الذوبان العالية إلى تضخيم الانكماش | اضبط تركيبة الراتنج أو درجة حرارة الانصهار لتقليل التوتر السطحي |
يؤدي التحكم في انحناء العنق إلى تقليل هدر الزوائد، وتحسين جودة ختم الحواف للمنتجات المحولة مثل الأكواب الورقية، وزيادة إنتاجية المواد الإجمالية.
تلوث السطح الذي يؤثر على جودة الورق المطلي بالبولي إيثيلين
تؤدي العيوب السطحية التجميلية والوظيفية إلى إفساد جودة الطباعة ويمكن أن تؤثر على أداء الحاجز.
عيوب التجعد ومعالجة النسيج
تتشكل التجاعيد عندما يكون شد النسيج غير متساوٍ أو غير مستقر أثناء عملية الترقق:
| سبب | تأثير | الحلول |
|---|---|---|
| التوتر الجانبي غير المتساوي | يؤدي الترهل الموضعي إلى ظهور تجاعيد أثناء عملية الربط | التحكم الدقيق في شد الشبكة على كامل العرض |
| ارتفاعات مفاجئة في التوتر ناتجة عن أعطال ميكانيكية | تشوه دائم ناتج عن التمدد وتجاعيد طولية | نظام تحكم في الشد ذو حلقة مغلقة مع تعويض فوري |
| استطالة تفاضلية بين الشبكات | يتشكل إجهاد الضغط على شكل تجاعيد نفقية موازية لاتجاه الماكينة | مطابقة دقيقة للتوتر بين طبقات الركيزة والطلاء |
تكسير الطين
يحدث تشقق الطلاء عندما تجف الطبقات السميكة أو تتصلب بسرعة كبيرة، مما يؤدي إلى تكوين شبكة من الشقوق السطحية الدقيقة. وينتج هذا عن سرعة تبريد مفرطة أو عدم تطابق درجات حرارة أسطوانة الصهر وأسطوانة التبريد، ويمكن معالجته عن طريق ضبط درجة حرارة أسطوانة التبريد وسرعة خط الإنتاج.
التلوث بالكهرباء الساكنة والغبار
تجذب الشحنة الساكنة على الشبكة سريعة الحركة جزيئات الغبار المحمولة جواً، والتي تندمج في طبقة البولي إيثيلين الرطبة وتخلق عيوبًا سطحية ومواقع ثقوب دقيقة محتملة.
| طريقة التحكم | تقنية | التطبيق في الإنتاج |
|---|---|---|
| الترطيب | يرفع الرطوبة المحيطة لتقليل تراكم الشحنات الساكنة في الظروف الجافة | الحفاظ على رطوبة مضبوطة في قاعة الإنتاج |
| قضبان التأين | يُنتج أيونات هوائية لمعادلة الشحنة الساكنة على الشبكة المتحركة | تم تركيبها بالقرب من محطات قالب الطلاء، وآلة التقطيع، وآلة اللف. |
| العلاجات المضادة للكهرباء الساكنة | يتم تطبيق طبقة موصلة رقيقة لتبديد الشحنة | يستخدم على لفائف الركيزة لإنتاج نظيف عالي الجودة |
تعتبر ضوابط الإنتاج على غرار غرف الأبحاث النظيفة بالغة الأهمية بشكل خاص للورق المطلي بالبولي إيثيلين الطبي، حيث يمكن أن يؤدي التلوث إلى الإضرار بتعقيم المنتج.
خاتمة
تعتمد جودة طلاء البولي إيثيلين المتسقة على التحكم الدقيق في تحضير السطح، ومعايير البثق، ومعالجة الشريط، وبيئة الإنتاج. من خلال فهم الأسباب الجذرية للعيوب الشائعة مثل ضعف الالتصاق، والثقوب الدقيقة، وعدم انتظام السماكة، وتلوث السطح، يمكن للمصنعين تقليل معدلات الهدر، وتحسين موثوقية الحاجز، وتقديم منتجات نهائية متسقة وآمنة للاستخدام مع الأغذية.
يحرص كبار موردي الورق المقوى على تطبيق رقابة صارمة على الجودة أثناء الإنتاج ويجرون عمليات تدقيق منتظمة للعمليات لتقليل عيوب الطلاء، مما يضمن ورق مقوى مطلي بالبولي إيثيلين عالي الأداء ومتسق لتطبيقات التعبئة والتغليف الغذائية والطبية والصناعية.
الأسئلة الشائعة
ما هو السبب الأكثر شيوعاً لانفصال طبقة البولي إيثيلين؟
يُعدّ عدم كفاية معالجة الكورونا السبب الرئيسي لفشل الالتصاق. فإذا كانت طاقة سطح الورق الأساسي منخفضة للغاية، فلن يتمكن البولي إيثيلين المنصهر من التبلل وتكوين رابطة قوية، مما يؤدي إلى انفصال الطبقات أثناء عملية التحويل أو الاستخدام النهائي.
كيف يكتشف المصنّعون الثقوب الدقيقة في الورق المطلي بالبولي إيثيلين؟
تستخدم فرق مراقبة الجودة اختبار اختراق الصبغة: حيث يُوضع محلول اختبار ملون على الجانب المطلي من الورقة، وأي بقع داكنة على الجانب الخلفي غير المطلي تشير إلى وجود ثقوب دقيقة. كما تُستخدم أنظمة الرؤية الآلية المتصلة بالإنترنت في خطوط الإنتاج عالية السرعة.
ما المشاكل التي يسببها عدم انتظام سمك الطلاء؟
تُشكّل المناطق الرقيقة نقاط ضعف في حاجز الرطوبة والشحوم، مما يزيد من مخاطر التسرب في عبوات المواد الغذائية. أما المناطق السميكة فتُهدر المواد، وتزيد التكلفة، وقد تُسبب مشاكل أثناء عملية اللحام الحراري إذا تسربت كمية زائدة من البولي إيثيلين من اللحام.
ما هو الانحناء الداخلي في طلاء البثق، ولماذا يمثل مشكلة؟
يحدث انكماش عنق القالب نتيجةً لانكماش شبكة الراتنج المنصهر إلى الداخل عند خروجها من القالب، بفعل التوتر السطحي. وينتج عن ذلك حواف سميكة غير قابلة للاستخدام يجب قصها، مما يزيد من هدر المواد الخام ويقلل من إنتاجية التصنيع.
كيف تؤثر الكهرباء الساكنة على جودة الورق المطلي بالبولي إيثيلين؟
تجذب الشحنات الساكنة على شبكة الورق سريعة الحركة الغبار والحطام العالق في الهواء. وتستقر هذه الجسيمات في طبقة البولي إيثيلين الرطبة، مما يُسبب عيوبًا سطحية وعيوبًا في الطباعة ومواقع ثقوب دقيقة محتملة تُضعف أداء الحاجز.